Contrôle qualité en production : organiser ses contrôles
Contrôle qualité en production : types de contrôles, plan de contrôle, non-conformités et traçabilité. Une méthode concrète pour les PME industrielles.
Le contrôle qualité en production consiste à vérifier, à des étapes définies, que les matières, les produits en cours et les produits finis respectent les exigences prévues, afin de détecter les défauts avant qu’ils n’arrivent chez le client. Pour une PME, l’enjeu est de contrôler au bon endroit, avec une méthode simple et une trace de chaque décision.
Les trois grands points de contrôle
Contrôle à réception
On vérifie les matières et composants à l’arrivée : quantité, référence, aspect, certificats éventuels, échantillonnage selon votre plan. Un défaut détecté ici coûte peu ; détecté en fin de chaîne, il coûte la main-d’œuvre déjà dépensée.
Contrôle en cours de fabrication
Aux étapes critiques, l’opérateur ou le contrôleur vérifie des caractéristiques précises : cotes, réglages, température, assemblage. L’objectif est d’arrêter une dérive avant qu’elle produise un lot entier de pièces défectueuses.
Contrôle final
Avant l’expédition, on contrôle le produit fini : conformité à la commande, aspect, fonctionnement, emballage, étiquetage. C’est le dernier filtre, pas le seul.
Construire un plan de contrôle
Un plan de contrôle répond, pour chaque produit ou famille, à cinq questions :
- Quoi contrôler (la caractéristique) ?
- Quand (à quelle étape) ?
- Comment (avec quel instrument ou quelle méthode) ?
- Combien (toutes les pièces ou un échantillon) ?
- Que faire si le résultat est hors tolérance ?
| Étape | Caractéristique | Méthode | Fréquence | Action si écart |
|---|---|---|---|---|
| Réception | Référence et quantité | Comparaison avec la commande | Chaque livraison | Blocage et réclamation |
| Fabrication | Cote critique | Mesure | Début, milieu, fin de série | Arrêt et réglage |
| Final | Aspect et fonctionnement | Inspection visuelle, essai | Selon échantillonnage | Retouche ou rebut |
Ne contrôlez que ce qui compte : une liste de cinquante points que personne ne remplit vaut moins que cinq contrôles tenus rigoureusement.
Gérer les non-conformités
Une non-conformité est un écart par rapport à l’exigence. La traiter correctement suit un schéma constant :
- Isoler : bloquer le lot ou la pièce pour qu’ils ne partent pas par erreur.
- Décider : retouche, déclassement, rebut, retour fournisseur ou dérogation validée.
- Enregistrer : ce qui a été constaté, par qui, quand, et la décision prise.
- Chercher la cause : machine, matière, méthode, formation, instruction mal comprise.
- Corriger durablement, puis vérifier que cela fonctionne.
La recherche de cause est le point le plus négligé et le plus rentable : sans cause identifiée, le même défaut revient.
La traçabilité, base de toute démarche qualité
La traçabilité consiste à pouvoir relier un produit fini aux lots de matières utilisés, à l’ordre de fabrication, à la date et aux contrôles réalisés. Si un fournisseur signale un problème sur un lot, vous savez quels produits sont concernés et chez quels clients ils sont partis. Sans elle, il faut tout rappeler ou tout vérifier.
Indicateurs de qualité utiles
- taux de non-conformité par produit, ligne ou fournisseur ;
- taux de rebut et de retouche ;
- nombre de réclamations clients ;
- délai de traitement d’une non-conformité ;
- coût de la non-qualité (rebuts, retouches, retours).
Suivis dans le temps, ils montrent si les actions correctives fonctionnent. Ils s’intègrent naturellement à un tableau de bord de pilotage.
Relier la qualité au reste de l’entreprise
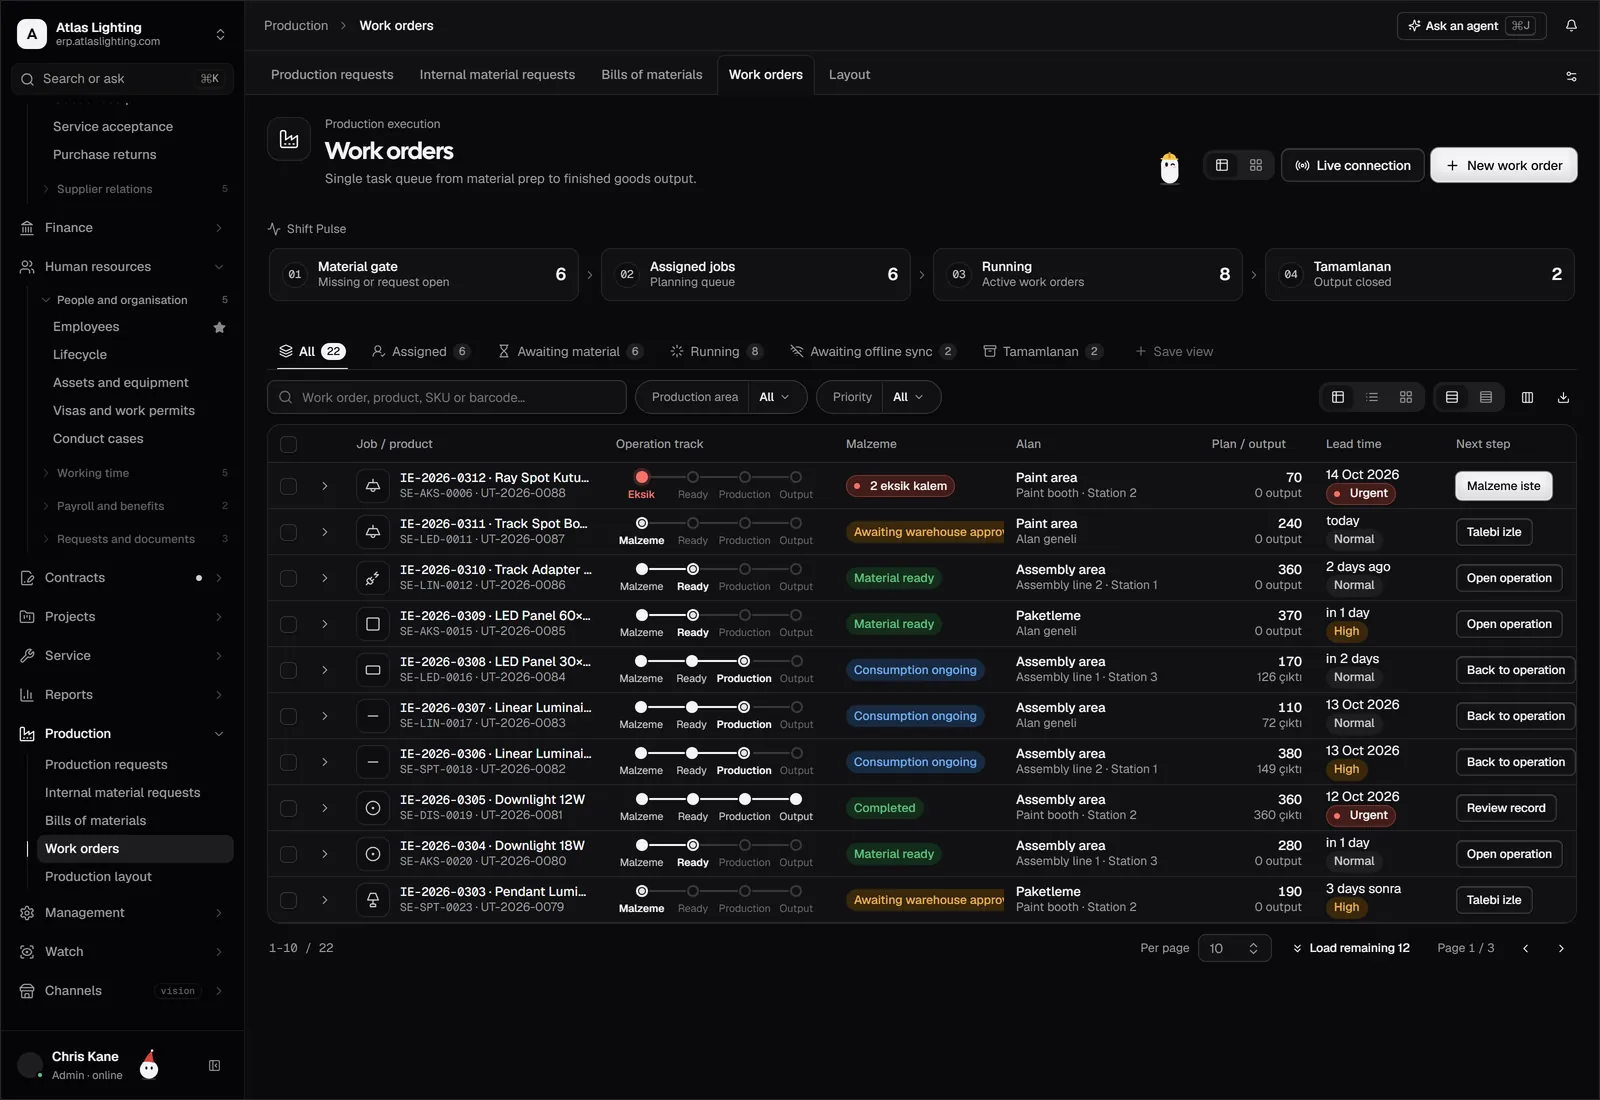
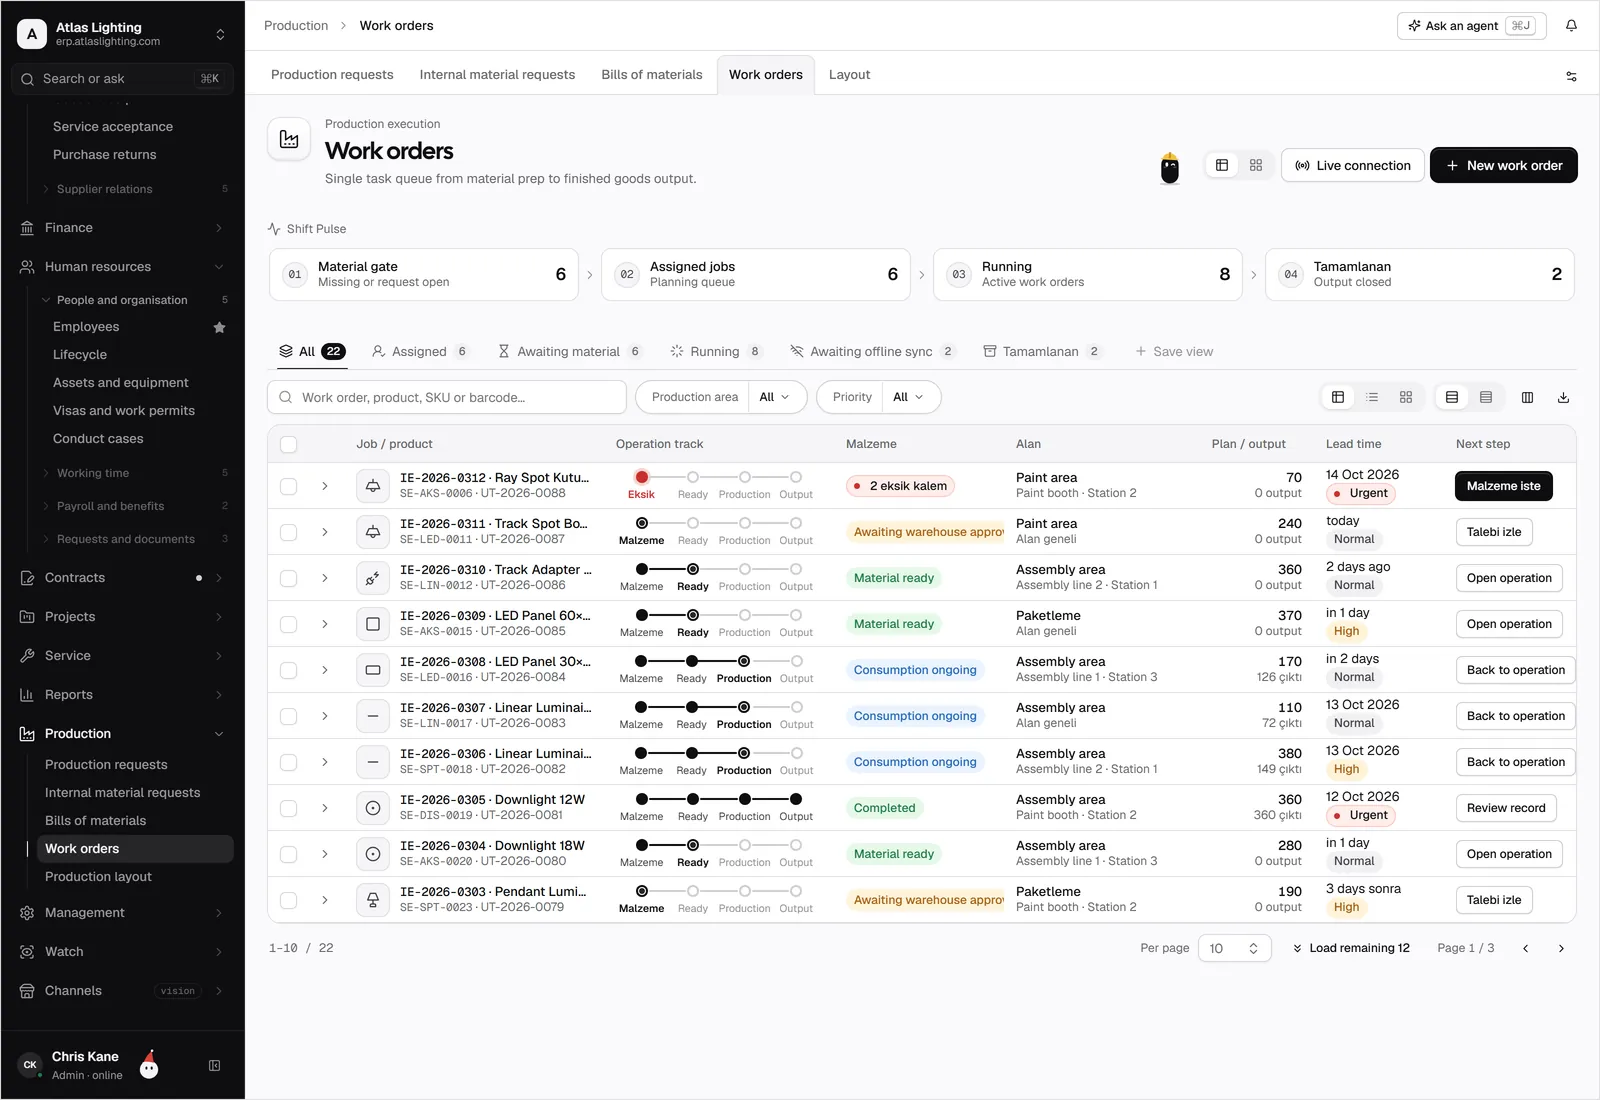
La qualité n’est pas isolée : elle dépend des achats (choix et évaluation des fournisseurs), de la planification (cadences réalistes), du stock (lots bloqués ou en quarantaine) et du service client (réclamations). Quand ces fonctions travaillent dans des outils séparés, les informations se perdent. Avec la fabrication et l’inventaire dans un même système, on garde le même état du stock pour tout le monde.
Impliquer les équipes
La qualité ne s’inspecte pas uniquement en fin de chaîne : elle se construit à chaque poste. Quelques principes aident à y parvenir :
- des instructions courtes, illustrées, disponibles au poste ;
- des opérateurs autorisés à arrêter une opération en cas de doute ;
- des instruments de mesure identifiés et vérifiés régulièrement ;
- un retour d’information rapide sur les défauts constatés en aval ;
- une courte revue hebdomadaire des non-conformités, centrée sur les causes plutôt que sur les responsables.
Un climat où l’on déclare un défaut sans crainte vaut mieux que cent contrôles contournés.
Évaluer ses fournisseurs
Les résultats des contrôles à réception alimentent une évaluation objective des fournisseurs : taux de lots refusés, respect des délais, qualité des documents fournis. Partagée avec le fournisseur, elle sert de base à un plan d’amélioration et, si nécessaire, à un changement de source. Elle donne aussi des arguments concrets lors des négociations de prix.
FAQ
Faut-il contrôler 100 % des pièces ?
Pas toujours. Pour les caractéristiques critiques, oui ; ailleurs, un échantillonnage défini à l’avance est plus réaliste. L’important est que la règle soit écrite et appliquée.
Quelle différence entre contrôle qualité et assurance qualité ?
Le contrôle qualité vérifie les produits ; l’assurance qualité organise les méthodes pour que les défauts ne se produisent pas. Les deux se complètent.
Une PME doit-elle être certifiée ?
Cela dépend de vos clients et de votre secteur. Une organisation rigoureuse des contrôles reste utile, certifiée ou non.
Comment garder la trace des contrôles ?
Le plus fiable est de rattacher chaque contrôle à l’ordre de fabrication ou à la réception concernée, plutôt que de les consigner sur des feuilles isolées.
Pour finir
Un bon contrôle qualité tient en quelques points pertinents, des décisions tracées et des causes traitées. Dika Ops, ERP à intelligence artificielle pour PME, est en bêta fermée : inscrivez-vous sur la liste d’attente pour relier production et stock au même endroit.